Att minska pallvikten kan minska materialförbrukningen, förenkla hanteringen och minska mängden förpackningsmassa som transporteras med varje försändelse. Men för gjutna träpallar är lättviktning inte bara en fråga om att använda mindre fiber. Ta bort material från fel plats, och resultatet kan bli överdriven böjning av däcket, svaga fötter, skadade områden där gaffeln går in eller minskad staplingsprestanda.
Den tekniska utmaningen är därför mer exakt: tillverkare måste eliminera onödig massa samtidigt som de bevarar det material och det strukturella stödet som krävs i områden med hög stress. Formgeometri, densitetsfördelning, träpartikelberedning, bindemedelsdosering, laddningsvikt och varmpressparametrar bidrar alla till den slutliga balansen mellan styrka och vikt.
Grundprincip: Målet är inte att tillverka den lättaste möjliga pallen. Det är att tillverka den lättaste pallen som konsekvent uppfyller prestandakraven för den avsedda logistikapplikationen.
Pallvikt är ett tekniskt mål, inte bara ett materialbesparande mål
Varje kilo som läggs på en pall får konsekvenser. Mer vikt innebär normalt mer träfiber och bindemedel, extra materialkostnad och mer förpackningsmassa som rör sig genom försörjningskedjan. För försändelser som närmar sig gränser för lastbils- eller containerlast, kan taravikten på pall också minska mängden säljbar last som kan transporteras.
Den motsatta ytterligheten skapar ett annat problem. En pall som har blivit aggressivt lättad kan fortfarande se acceptabel ut samtidigt som den visar överdriven böjning under belastning, lokal svaghet runt fötterna eller otillräckligt motstånd mot upprepad gaffeltruckhantering.
Det är därför utvecklingen av gjutna pallar fokuserar alltmer på styrka-till-vikt effektivitet snarare än vikten ensam. Tillverkarna bestämmer den strukturella prestanda som krävs för applikationen och arbetar sedan bakåt för att optimera materialanvändningen.

För tungt Högre materialåtgång Högre transportmassa Potentiellt onödig täthet
OPTIMERA
För lätt Högre nedböjningsrisk Svaga lokala strukturer Minskad hanteringshållbarhet
Rätt utformning beror också på hur pallen kommer att stödjas. En pall som vilar helt på golvet utsätts för olika påfrestningar än en pall som stöds på lagerställsbalkar eller hanteras upprepade gånger av gaffeltruckar. Av denna anledning bör viktminskning alltid utvärderas mot definierade lastnings- och hanteringsförhållanden.
Formgeometri avgör var material faktiskt behövs
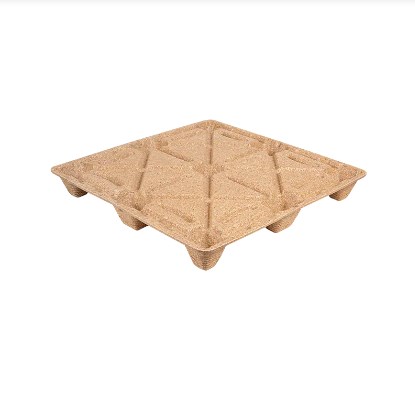
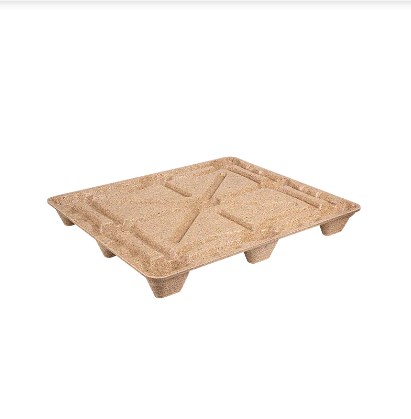
En av de viktiga egenskaperna för tillverkning av gjutna träpallar är att pallen kan formas som en integrerad tredimensionell struktur. Istället för att bara förlita sig på enhetliga brädor och block, kan ingenjörer skapa ribbor, fötter, böjda övergångar och förstärkta gaffelinträdeszoner direkt i formen.
Detta gör det möjligt att placera mer material där det strukturella kravet är stort och minska onödiga material där spänningarna är lägre.
| Pallyta | Primär mekanisk efterfrågan | Typisk viktkontrollstrategi |
| Däck mitt | Böjning och fördelad last | Använd ribbor eller konturer för att öka styvheten utan att öka tjockleken jämnt |
| Fötter | Kompression, stapling och lokal påverkan | Upprätthåll tillräckligt med lokalt material och täthet |
| Gaffel-entré områden | Upprepad hantering och stöt | Förstärk geometrin runt kontaktzonerna |
| Hörn | Hantera påverkan och lokal stress | Behåll kontrollerad tjocklek och mjuka övergångar |
| Lågspänningsytor | Begränsad strukturell efterfrågan | Ta bort onödig volym där testning bekräftar att den är säker |
Revben kan lägga till styvhet utan att lägga till full-däcks tjocklek
Att öka tjockleken på ett helt palldäck är ett enkelt sätt att lägga till material, men det är sällan det mest effektiva sättet att öka styvheten. Rätt placerade ribbor kan öka strukturens sektionsdjup och förbättra motståndet mot böjning samtidigt som materialet koncentreras längs viktiga lastbanor.
Samma princip används ofta i gjutna industriella komponenter: geometrin gör en del av det strukturella arbetet så att materialet inte behöver göra allt genom enbart massa.
Fötter och övergångszoner kan inte lättas urskillningslöst
Pallfötter bär koncentrerade laster och överför dessa laster till däcket. Områdena som förbinder fötter, revben och huvuddäck kan därför uppleva höga lokala påfrestningar.
Om lättviktning skapar plötsliga tjockleksförändringar eller otillräckligt material runt dessa övergångar, kan pallen utveckla svaga zoner även om dess genomsnittliga densitet förblir acceptabel. Rundade övergångar, tillräckliga radier och kontrollerad lokal förstärkning kan hjälpa till att fördela spänningen mer effektivt.
Designlektion: Att ta bort 500 gram från ett område med låg stress kan ha mycket liten effekt på prestandan. Att ta bort samma mängd från en kritisk fot- eller revbensövergång kan få en mycket större strukturell konsekvens.
Densitetskontroll är lika viktig som pallgeometri
Pallvikten är nära relaterad till gjuten volym och materialdensitet. Även när två pallar kommer från samma form kan förändringar i laddningsvikt, fukt, partikelpackning eller pressbeteende ge olika färdigvikter.
Högre densitet förbättrar ofta partikelkontakten och kan öka strukturell styvhet, men att maximera densiteten är inte automatiskt önskvärt. För hög densitet ökar råvaruförbrukningen och pallens massa och kan ge lite mervärde när den önskade prestandan redan har uppnåtts.
I andra änden av området kan otillräcklig densitet resultera i överdriven porositet, dålig lokal bindning, högre nedböjning och minskad motståndskraft mot stötar.
Viktoptimeringsprincip Mål den lägsta stabila densiteten som upprepade gånger uppfyller pallens erforderliga strukturella prestanda.
Genomsnittlig densitet berättar inte hela historien
Två pallar kan ha exakt samma färdigvikt men presterar olika eftersom deras material är olika fördelat.
Tänk på två pallar med samma massa. I den första är tillräckligt med material koncentrerat runt fötterna, revbenen och andra bärande strukturer. I den andra blir överskottsmaterial kvar i områden med låg stress medan fötterna är relativt underfyllda. Vågarna visar samma antal, men deras strukturella effektivitet är annorlunda.
Av denna anledning måste tillverkarna kontrollera båda total täthet och lokal täthetsfördelning . Konsekvent mögelladdning, partikelflöde och pressning är avgörande för att uppnå denna balans.
Partikelstorleken påverkar hur effektivt material kan användas
Återvunna trärester som används till gjutna pallar kan innehålla partiklar av olika storlekar och former. Den fördelningen påverkar hur lätt materialet fyller formen, hur tätt partiklar packas ihop och hur mycket bindemedel som krävs för att skapa en stabil struktur.
Överdimensionerade partiklar kan göra tunna sektioner svåra att fylla
Stora partiklar kanske inte sprids lätt i smala ribbor, hörn eller djupt formade detaljer. Dålig fyllning kan skapa tomrum eller områden med låg densitet, vilket leder till att tillverkare kompenserar genom att öka den totala laddningsvikten. Det tillför massa utan att nödvändigtvis lösa det verkliga problemet.
Överdrivna böter kan öka efterfrågan på bindemedel
Mycket fina partiklar har en stor yta i förhållande till sin massa. När andelen finmaterial ökar avsevärt kan limbehovet och bearbetningsbeteendet förändras. En formulering utformad för en partikelfördelning kan därför bli mindre effektiv om råvaran skiftar mot mycket finare material.
| Råvarans skick | Möjlig tillverkningseffekt | Eventuell viktkonsekvens |
| För många överdimensionerade partiklar | Dålig fyllning i detaljområden | Extra avgift kan användas för att kompensera |
| Överdrivna böter | Högre yta och olika bindemedelsbehov | Potentiell ökning av harts eller densitet |
| Mycket variabel partikelblandning | Ändra bulkdensitet mellan batcher | Den färdiga pallens vikt blir mindre stabil |
| Kontrollerad partikelfördelning | Mer förutsägbar fyllning och komprimering | Stabilare laddning och färdig vikt |
Målet är därför inte att identifiera en universell partikelstorlek för varje gjuten pall. Tillverkare upprättar en partikelstorleksfördelning som fungerar med den specifika formgeometrin, bindemedelssystemet, pressförhållandena och erforderlig pallprestanda.
Bindemedelsoptimering kan minska massan – men för lite skapar falska besparingar
Lim bidrar också till pallens totala massa och kostnad. Att minska bindemedelsdoseringen kan tyckas vara en enkel lättviktsstrategi, men förhållandet mellan bindemedelsinnehåll och prestanda är inte linjärt.
Om bindemedelsnivåerna faller under det validerade bearbetningsintervallet kan tillverkare se minskad intern bindning, större känslighet för fukt, svagare slagprestanda eller ökad skrothastighet. Eventuella små materialbesparingar kan snabbt försvinna om fler pallar misslyckas med inspektionen eller fungerar dåligt under service.
Bättre distribution kan vara mer värdefull än mer självhäftande
En vanlig processutmaning är ojämn fördelning av bindemedel. Vissa områden av fiberblandningen kan bli hartsrika medan andra får otillräckligt med lim. Att öka den totala bindemedelsdosen kan delvis dölja problemet, men det löser inte den underliggande bristen på enhetlighet.
Mer konsekvent fiberfuktighet, kontrollerad partikelfördelning, stabil adhesiv viskositet och effektiv blandning kan göra det möjligt för tillverkare att uppnå tillförlitlig bindning utan att använda överdriven harts som en säkerhetsmarginal.
Materialeffektivitet kommer inte bara från att minska specifikationer. Förbättrad processkonsistens kan minska behovet av överskott av fiber och bindemedel som tidigare tillsatts för att kompensera för produktionsvariationer.
Charge Weight Control förhindrar både överviktiga och svaga pallar
Före varmpressning införs en uppmätt mängd preparerad fiber och bindemedel i formen. Detta kallas vanligtvis avgiften. Konsistensen av denna laddning har en direkt inverkan på den färdiga pallens vikt.
En alltför hög laddning kan ge en överviktig pall, öka materialförbrukningen och bidra till att blixtrar runt mögelavskiljningsområden. En otillräcklig laddning kan skapa ofullständig fyllning, tunna revben, svaga fötter eller lågdensitetszoner.
Beredning av råmaterial → Bindemedelsblandning → Uppmätt laddning → Varmpressning → Färdig pallvikt
Viktbaserad dosering är särskilt användbar när återvunnen fiber är inblandad eftersom bulkdensiteten kan ändras mellan materialsatser. En trattvolym som innehöll en given massa igår kan innehålla en annan massa idag om partikelstorlek, fukt eller packning ändras.
Färdig pallvikt är också en produktionssignal
Tillverkare kan använda färdig vikt som mer än en produktspecifikation. Den kan fungera som en tidig processkontrollindikator.
Om pallar från samma form gradvis blir tyngre kan orsaken vara ökad laddningsvikt, ändrad fuktighet, olika bulkdensitet för råvaror eller högre bindemedelstillsats. Om viktvariationen plötsligt ökar kan det tyda på att materialberedning uppströms har blivit mindre stabil.
| Vikttrend | Möjligt område att undersöka |
| Medelvikten ökar gradvis | Laddningsinställningar, fukt, bindemedelsdosering eller råmaterialdensitet |
| Medelvikten minskar gradvis | Underladdning, materialflödesförändringar eller doseringskalibrering |
| Viktvariationen ökar | Råvarans konsistens, fuktvariation eller doseringsinstabilitet |
| Rätt vikt men svagare testresultat | Densitetsfördelning, bindning eller pressförhållanden snarare än total massa |
Varmpressning avgör om mindre material fortfarande kan fungera tillförlitligt
Lättviktsdesign beror på en stabil formningsprocess. Även en väldesignad pall med noggrant förberett material kan förlora prestanda om tryck, temperatur eller härdningstiden varierar utanför det validerade produktionsfönstret.
Tryck
Kontrollerar konsolidering, partikelkontakt och slutlig strukturell densitet. Otillräckligt tryck kan lämna dåligt konsoliderade regioner.
Temperatur
Påverkar bindemedelshärdning, träfiberbeteende och fuktrörelse under formningscykeln.
Uppehållstid
Ger tid för konsolidering och limhärdning. Otillräcklig tid kan lämna inre bindning ofullständig.
Fukt
Interagerar med värmeöverföring, fibermjukning och ångalstring under pressning.
Detta förhållande förklarar varför materialreduktion vanligtvis bör följa processstabilisering snarare än föregå den. Om en tillverkare minskar laddningsvikten innan fukt, temperatur och dosering är under kontroll, kan naturlig produktionsvariation skjuta vissa pallar under den erforderliga prestandatröskeln.
Ett mer tillförlitligt tillvägagångssätt är att etablera en stabil baslinje, minska vikten i kontrollerade steg, testa den resulterande pallen och identifiera den punkt där ytterligare materialreduktion börjar kompromissa med styvhet, hållbarhet eller hanteringsprestanda.
Hur tillverkare verifierar att en lättare pall fortfarande är stark nog
En lättare design bör inte godkännas enbart på utseende eller beräknade viktbesparingar. Prestanda måste verifieras på den färdiga pallen under lastningsförhållanden som är representativa för den avsedda användningen.
ISO 8611-1:2025 tillhandahåller testmetoder för att utvärdera nya plana pallar och grupperar dessa metoder kring nominell lasttestning, maximal arbetslasttestning och hållbarhetsjämförelse. ISO 8611-2:2025 tar upp prestandakrav för fastställande av nominella laster och val av tester för olika hanteringsmiljöer.
Standarderna förstärker också en viktig ingenjörsprincip: laboratoriebelastningstestning eliminerar inte värdet av att validera en specifik palldesign i dess faktiska driftsmiljö.
Mått Verifiera övergripande storlek, fotgeometri, gaffelöppningar och kritiska gjutna funktioner.
Färdig vikt Bekräfta att produktionen ligger inom det definierade tillverkningsintervallet.
Böjning & avböjning Utvärdera hur pallen beter sig under relevanta stöd- och nyttolastförhållanden.
Kompression Kontrollera lastöverföringen genom däck, fötter och staplingskonstruktioner.
Dynamisk hantering Utvärdera upprepad gaffeltruckinträde, rörelse och praktiska hanteringspåkänningar.
Hållbarhet Bestäm om upprepad hantering förändrar pallens prestanda över tiden.
Varje viktminskningsförändring har en prestandavariabel som måste kontrolleras igen
| Optimeringsförändring | Vad bör förnyas? |
| Minska däckets tjocklek | Böjstyvhet och avböjning |
| Minska den totala laddningsvikten | Total lastprestanda och formfyllning |
| Ändra ribbornas geometri | Lokala påfrestningar och däckstyvhet |
| Minska bindemedelsdosen | Intern bindning och fuktprestanda |
| Minska medeldensiteten | Slag-, kompressions- och hanteringshållbarhet |
| Ändra partikelfördelning | Fyllningskonsistens, styrka och produktionsvariation |
Det är också därför pallbelastningsklasser inte bör tolkas utan sammanhang. Statisk lastning, dynamisk hantering och stödda eller rackade förhållanden kan ställa mycket olika krav på samma pall.
Lägre pallvikt kan sänka kostnaderna utöver råvaror
När den nödvändiga styrkan väl har bevarats kan lägre pallvikt generera fördelar utöver att bara spara träfiber.
Mer nyttolast kan vara tillgänglig i viktbegränsade försändelser
Överväg en illustrativ leverans med 1 000 pallar. Om teknisk optimering minskar varje pall med 2 kg utan att ändra dess prestanda som krävs, bär försändelsen 2 000 kg mindre palltara.
Det ger inte automatiskt en fraktbesparing. Om lastbilen eller containern når sin volymgräns långt före lastgränsen kan förmånen vara begränsad. Men i transporter med begränsad vikt kan lägre taravikt för pallar lämna mer kapacitet tillgänglig för kommersiellt gods.
Lägre massa kan förenkla hanteringen av tompall
Vikten påverkar också rörelserna före och efter att pallen bär last. Stora logistikverksamheter kan hantera tusentals tomma pallar mellan produktionslinjer, lager och uppställningsytor. Att minska onödig massa kan förbättra materialhanteringseffektiviteten när den upprepas över stora pallvolymer.
Materialeffektivitet stödjer en mer resurseffektiv produkt
Att använda mindre fiber och bindemedel för samma nödvändiga logistikfunktion kan också förbättra materialeffektiviteten. Denna fördel finns dock endast om den lättare pallen bibehåller sin avsedda prestanda och inte ökar skadan eller för tidigt utbyte.
Illustrativ viktbesparande beräkning
2 kg Viktminskning per pall
1 000 Pallar skickas
2 000 kg Mindre förpackningsmassa flyttas
Det här exemplet illustrerar endast effekten av palltarering. Faktiska fraktbesparingar beror på nyttolastgränser, leveransvolym, palldimensioner och transportkonfiguration.
Målet är inte den lättaste pallen – det är den mest effektiva pallen
Viktoptimering vid tillverkning av gjutna träpallar är i slutändan en övning i strukturell effektivitet. Tillverkare kan inte uppnå tillförlitlig lättvikt genom att helt enkelt ta bort fibrer eller sänka bindemedelsdosen över hela produkten.
Istället samordnar framgångsrika designs formgeometri, ribbplacering, lokal densitet, partikelfördelning, adhesivkontroll, laddningsvikt och varmpressförhållanden . Material bevaras runt kritiska bärande områden och reduceras endast där teknisk analys och testning visar att det är onödigt.
Resultatet ska inte bedömas enbart utifrån pallens vikt. En genuint effektiv pall använder minsta möjliga praktiska mängd material samtidigt som den fortsätter att ge den dimensionsstabilitet, lastprestanda och hanteringshållbarhet som krävs av logistiksystemet.
Utvärdera vikt- och belastningskrav för formpressad träpall?
Ronsun Import & Export Co., Ltd. levererar palllösningar i formpressat trä för industriell logistik, lagerhållning och internationell frakt. Pallspecifikationer kan utvärderas enligt dimensioner, lastvikt, hanteringsmetoder, lagringsförhållanden och applikationskrav.
Vanliga frågor
Har en lättare formpressad träpall automatiskt lägre hållfasthet?
Nej. Pallprestanda beror på strukturell geometri, lokal densitet, fiberfördelning, bindemedelsprestanda och tillverkningsförhållanden. En lättare pall med effektiva ribbor och ordentligt förstärkta lastbärande ytor kan prestera annorlunda än en tyngre design som använder material mindre effektivt.
Vad bestämmer vikten på en gjuten träpall?
Viktiga faktorer inkluderar pallens dimensioner och geometri, formdensitet, fiberladdningsvikt, fukthalt, bindemedelsdosering och materialfördelning i formen.
Kan tillverkare helt enkelt minska mängden träfiber för att göra en pall lättare?
Att reducera fiber utan omdesign och testning kan skapa ofullständig fyllning, områden med låg densitet, överdriven nedböjning eller svaga fötter och revben. Viktminskning bör utföras i kontrollerade steg och följs av dimensions- och prestandavalidering.
Hur hjälper ribborna till att minska vikten av gjuten pall?
Ribbar ökar strukturellt djup och styvhet i utvalda områden, vilket gör att tillverkare kan förstärka viktiga lastvägar utan att göra hela palldäcket jämnt tjockare.
Varför kan två gjutna träpallar med samma vikt ha olika styrka?
Total massa visar inte var materialet finns. Skillnader i lokal densitet, ribbgeometri, bindemedelsfördelning, partikelpackning och pressförhållanden kan ge avsevärt olika strukturella prestanda vid samma slutvikt.
Hur ska köpare jämföra pallvikt och lastkapacitet?
Köpare bör överväga det angivna lasttillståndet, pallstödsmetod, nedböjning, hanteringsmiljö och hållbarhet snarare än att endast jämföra pallens massa med en rubriklast. Statiska, dynamiska och inställningsförhållanden kan ställa mycket olika krav på pallen.