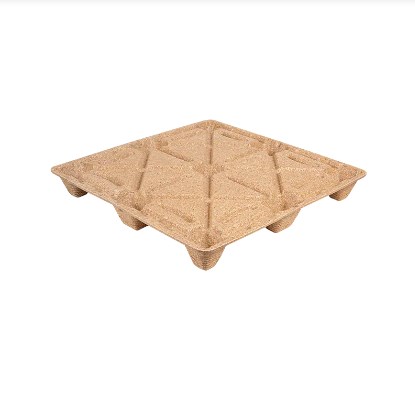
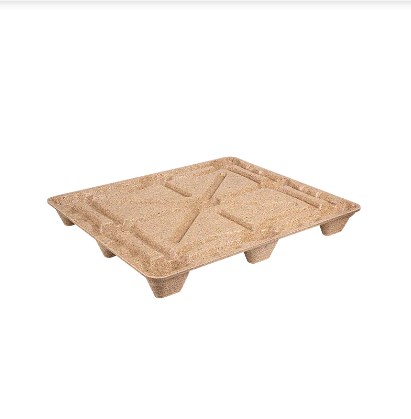
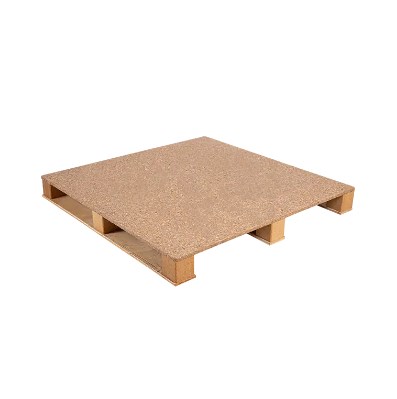
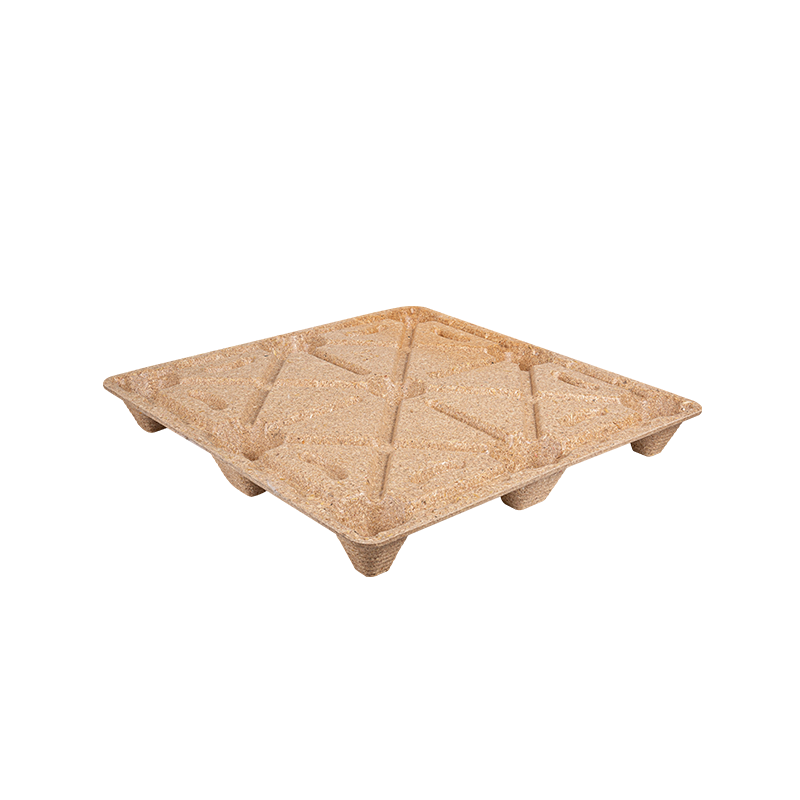
Gjutna träpallar, även känd som presspallar, presspallar eller komprimerade träpallar , framställs genom att kombinera preparerade träpartiklar eller fibrer med ett bindemedel och forma blandningen inuti en uppvärmd form under tryck.
Till skillnad från konventionella spikade träpallar kan palldäcket, stödribborna, fötterna och gaffelinföringsgeometrin utformas som en integrerad struktur. Denna tillverkningsmetod gör det möjligt att reducera lösa komponenter, kontrollera pallens geometri, skapa kapslingsbara mönster och använda sågspån, träspån, återvunnen träfiber och andra lämpliga träbearbetningsrester.
För pallköpare och tillverkare beror dock framgångsrik formning av gjutna träpall på mycket mer än att bara öka presstrycket. Råvarans fuktighet, partikelfördelning, bindemedelskemi, formtemperatur, laddningsvikt, formgeometri, härdningstid och kylning samverkar.
Den här guiden förklarar de viktigaste tekniska övervägandena som är involverade i design och tillverkning av gjutna träpallar för logistik- och exporttillämpningar.
1. Tillverkningsprocess för formgjuten träpall och kritiska formningsparametrar
En typisk gjuten palllinje följer en kontrollerad sekvens:
Råmaterialberedning → Krossning och siktning → Torkning och fuktkonditionering → Limblandning → Laddningsvägning → Formfyllning → Varmpressning → Härdning → Avformning → Kylning → Inspektion
Råmaterialberedning
Träflis, sågspån, spån och återvunnet trä behöver normalt bearbetas till en någorlunda konsekvent partikelfördelning innan formning.
Alltför stora bitar kan förhindra enhetlig fyllning av håligheten, medan en för stor andel finmaterial kan öka bindemedelsbehovet och minska permeabiliteten under varmpressning.
Fuktkontroll är särskilt viktigt. Publicerade formträprocesser använder vanligtvis material under cirka 10 % fukt, även om vissa bindemedelssystem och produktionsvägar fungerar på olika nivåer. Det optimala värdet bör därför fastställas genom försök snarare än att kopieras från en annan produktionslinje.
Typiska utvecklingsfönster
Följande värden ska behandlas som utgångspunkter för processutveckling, inte universella specifikationer .
| Råvarans skick | Startande fuktområde | Mögeltemperatur | Effektivt formningstryck | Typisk utvecklingscykel |
| Fint sågspån/träfiber | 5–10 % | 150–200°C | 2–5 MPa | 2–6 min |
| Blandade återvunna träpartiklar | 6–10 % | 160–210°C | 2,5–5 MPa | 3–8 min |
| Grövare flingor/trådar | Pärmberoende | 150–220°C | 2–5 MPa | 3–10 min |
Historiska gjutna träprocesser rapporterar formningstemperaturer runt 150–220°C , tryck på ungefär 20–80 kg/cm² och formningstider som sträcker sig från sekunder till flera minuter. Andra formgjutna trästrängsystem använder grovt 300–700 psi med presscykler på ungefär 2–10 minuter , beroende på tjocklek, densitet, fukt och bindemedelskemi.
Den viktiga punkten är att träslag ensamma bör inte avgöra pressinställningar . Partikelstorlek, skrymdensitet, bindemedel, palltjocklek, ribbadedjup, formdesign och laddningsfördelning är ofta lika viktiga.
Rekommenderad produktionsövervakning
För en ny linje inkluderar användbara QC-kontrollpunkter:
- Råvarans fuktighet: varje inkommande batch och minst en gång i timmen under produktionen
- Dosering av bindemedel: varje formuleringssats
- Laddningsvikt: förstahandsbitar och periodiska kontroller under varje skift
- Formtemperatur: kontinuerligt inspelad
- Presstryck och uppehållstid: registreras för varje cykel där PLC-dataloggning är tillgänglig
- Kritiska dimensioner: första artikeln plus schemalagd provtagning under processen
- Pallvikt: periodisk SPC-sampling för att identifiera laddningsvariationer
- Destruktiva belastningstester: enligt den godkända produktionsvalideringsplanen
Processoptimering bör använda faktiska dimensions-, densitets-, fukt- och belastningstestresultat för att definiera det acceptabla tillverkningsfönstret.
2. Formdesign och verktyg för inkapsbara gjutna träpallar
Formen bestämmer mycket mer än pallens utseende. Den styr materialflöde, strukturell styvhet, kapningseffektivitet, gaffeltillgänglighet, lokal densitet och tillförlitlighet för urtagning .
Viktiga designelement inkluderar:
Utkastvinklar
Vertikala väggar och djupa pallfötter kräver tillräckligt med drag för att släppa rent från formen. En preliminär design kan börja runt 1–3 grader , med ytterligare drag övervägt för djupare häckande egenskaper eller ytor som är känsliga för att klibba.
Revben och förstärkning
Istället för att helt enkelt göra hela pallen tjockare bör förstärkningen koncentreras kring:
- ingångszoner för gaffel;
- pallfötter;
- däcksövergångar;
- områden med högt böjmoment;
- lastöverföringsvägar mellan däck och stöd.
Släta övergångar och generösa inre radier hjälper till att minska spänningskoncentrationer och förbättra materialflödet.
Häckande geometri
För inkapsbara pallar bör ingenjörer kontrollera:
övre däck fritt utrymme ben avsmalnande kapsdjup separation utrymme staplad pall höjd
En pall som kapslar för tätt kan vara svår att separera efter lagring, medan alltför stor utrymme slösar transportvolymen.
Avluftning och materialflöde
Djupa hålrum kan fånga in ånga eller hindra material från att nå hörn. Mögelventilering, foderdistribution och lokal laddningsplacering bör därför utvärderas innan produktionsverktygen slutförs.
Användbara tekniska filer inkluderar vanligtvis:
- STEG
- IGES
- Parasolid
- DXF för 2D-profiler och inspektionsritningar
Innan man tillverkar en hel produktionsform kan tillverkare använda 3D-printade geometrimodeller, bearbetade prototypskär eller utvecklingsverktyg av aluminium för att verifiera palldimensioner, gaffelspel, kapsling och paketpassning.
En grundläggande granskning av formdesign bör fråga:
- Kan pallen släppa utan att skada revben eller fötter?
- Kan laddningen nå varje djupt hålrum?
- Är kritiska områden tillräckligt tjocka utan onödigt material?
- Kan slitna områden ersättas med insatser?
- Är värmezonerna balanserade?
- Kan ventiler och formytor enkelt rengöras?
- Kan kritiska dimensioner mätas med repeterbara mätare?
3. Träråvaror, lim och överväganden om efterlevnad i USA
Råmaterialkostnad är en av attraktionerna med tillverkning av gjutna pallar eftersom lämpliga processer kan utnyttjas sågspån, träspån, återvunna träpartiklar och andra rena träbearbetningsrester .
Återvunnet råmaterial måste dock kontrolleras.
Metallfragment, plast, färg, överdriven bark, jord eller kemiskt förorenat avfall kan störa formningen och kan skapa problem med efterlevnad eller kvalitet.
Pärmval
Vanliga bindemedelsfamiljer i konstruerade träapplikationer inkluderar fenolsystem och isocyanatbaserade bindemedel som MDI.
| Pärmövervägande | Bindemedel av fenoltyp | MDI-typ bindemedel |
| Fuktbeständighet | Bra | Mycket bra |
| Strukturell bindning | Bra | Hög |
| Härdningsförhållanden | Värmeberoende | Högly formulation dependent |
| Formaldehydbidrag | Måste utvärderas | Ingen tillsatt formaldehyd från själva isocyanatet |
| Bearbetningskänslighet | Måttlig | Kräver noggrann fukt- och hanteringskontroll |
| Kostnad | Ofta konkurrenskraftig | Ofta högre |
Den korrekta formuleringen bör balansera mekanisk styrka, fuktbeständighet, bearbetningstid, emissionskrav, återvinningsbarhet och kostnad.
TSCA Titel VI och CARB
Ett vanligt misstag är att ange att varje formpressad träpall automatiskt regleras under TSCA avdelning VI .
EPA reglerar specifikt kompositträproduktkategorier inklusive lövträplywood, medeldensitetsfiberskiva och spånskiva , tillsammans med tillämpliga färdiga varor som innehåller dessa reglerade produkter. Därför bör en tillverkare av gjutna pallar avgöra om dess specifika materialkonstruktion faller inom regulatoriska definitioner snarare än att automatiskt hävda att alla gjutna pallar kräver TSCA Titel VI-certifiering.
För amerikanska projekt bör inköps- och efterlevnadsteam granska:
- klassificering av råvaror;
- bindemedelskemi;
- leverantörens säkerhetsdatablad och teknisk dokumentation;
- tillämpliga formaldehydkrav;
- dokumentation av återvunnet innehåll;
- FSC- eller SFI-försörjningskrav där köparen specificerar.
ISPM 15 och bearbetat trä
ISPM 15 tar i första hand upp fytosanitära risker från råträförpackningsmaterial används i internationell handel.
IPPC-standarden utesluter träförpackningar tillverkade av trä som har bearbetats på ett sätt som gör det effektivt fritt från skadedjursrisker, med plywood som ett typiskt exempel.
Denna princip av bearbetat trä kan vara en viktig fördel för korrekt tillverkade gjutna eller presspallar. Exportörer bör dock bekräfta klassificeringen av den specifika pallen och kraven i destinationslandet istället för att endast förlita sig på ett marknadsföringsutlåtande.
4. Trimning, dimensionstoleranser och pallprestandatestning
Efter urtagning och kylning av pallar kan det krävas kantklippning, snabbborttagning, borrning, identifieringsmärkning, slipning eller andra efterbehandlingsoperationer.
För upprepad produktion kan CNC-trimning ge konsekvent:
- pallens längd och bredd;
- gaffelöppningar;
- hörngeometri;
- lokaliseringsfunktioner;
- anpassade utskärningar.
Istället för att tillämpa onödigt snäva bearbetningstoleranser på hela pallen bör ritningen identifiera funktionskritiska dimensioner .
Till exempel kan en utvecklingsritning inriktas på ungefär ±1–2 mm på valda kontrollerade mått och ±2–3 mm på större totalmått , men faktiska toleranser måste bekräftas av studier av mögelkapacitet och produktionsdata.
Validering av pallprestanda
Viktiga tester kan inkludera:
- statisk kompression;
- böjning av däck;
- dynamisk hantering;
- hantering av gaffeltruckar;
- slag- eller fallmotstånd;
- staplingsstabilitet;
- ställsimulering där pallen är avsedd för ställningsanvändning;
- fuktkonditioneringstest.
Den nuvarande ISO 8611-1:2025 specificerar metoder för att utvärdera nya plana pallar, inklusive nominell lasttestning, maximal arbetslasttestning och hållbarhetsjämförelse. ISO 8611-2:2025 tar upp prestandakrav och testval.
För amerikanska applikationer, ASTM D1185-98a(2025) tillhandahåller statisk kompression, böjning och dynamiska testmetoder för pallar tillverkade av material inklusive massivt trä och träkompositer. ASTM rekommenderar också fälttester för att verifiera prestanda i den avsedda distributionsmiljön.
För kunder som använder det gemensamma 48 × 40 i amerikansk pallavtryck , bör kompatibiliteten också kontrolleras mot kundens gaffeltruckar, palldomkrafter, transportörer, ställ, sträckomslagssystem och lagerautomation.
5. Skalning av gjuten pallproduktion: Kostnad, genomströmning och felsökning
En framgångsrik prototyp ger inte automatiskt en ekonomisk produktionslinje.
När man skalar från pilotproduktion till flera skift bör tillverkare spåra:
cykeltid, drifttid, formtillgänglighet, bytestid, torkkapacitet, limblandningskapacitet, arbete, skrothastighet och kylningstid.
En enkel enhetskostnadsmodell kan skrivas som:
Enhetskostnad = träråvarubindemedel Energi arbetsunderhåll Skrot Mögel Avskrivning av utrustning
För mögelinvestering:
Formkostnad per pall = total mögelinvestering ÷ förväntad livstidsproduktion
En produktionsmodell bör därför innehålla:
| Kostnad / Production Variable | Ingång |
| Tryck på cykeltid | min/cykel |
| Hålrum per form | st |
| Drifttider | tim/dag |
| OEE | % |
| Arbetsdagar | dagar/år |
| Årlig produktion | pallar/år |
| Vedförbrukning | kg/pall |
| Pärmförbrukning | kg/pall |
| El / termisk energi | per pall |
| Skrottakt | % |
| Mögelinvestering | USD |
| Förväntad formlivslängd | cykler |
Detta gör att köpare kan jämföra ekonomin för en press med flera formar, flera pressar eller högre nivåer av automatisering.
Vanliga formdefekter
| Defekt | Möjlig orsak | Första kontrollen | Korrigerande åtgärd |
| Ofullständig fyllning | Otillräcklig laddning eller dålig distribution | Laddvikt | Balansera om laddningsplacering |
| Ytans tomrum | Inkonsekvens av fukt eller bindemedel | Fukt och blandning | Korrekt torkning och blandning |
| Warpage | Ojämn uppvärmning eller kylning | Mögeltemperaturkarta | Balansera värme och kyla |
| Svaga revben | Dåligt materialflöde | Fyllning av revbenshålighet | Ändra distribution eller formgeometri |
| Delaminering | Ofullständig bot | Cykel och pärm | Justera härdningsförhållandena |
| Överskott av blixt | Överladdning eller mögelslitage | Stängande ytor | Minska avgiften eller servicemögel |
Trenddata bör användas när det är möjligt. En gradvis ökning av pallvikt, blixt, temperaturvariation eller dimensionsförskjutning kan avslöja ett processproblem innan större fel inträffar.
Utveckla en anpassad formgjuten träpall med Ronsun
Den mest effektiva gjutna palldesignen börjar med den faktiska logistikapplikationen.
När man diskuterar ett nytt pallprojekt med Ronsun Import & Export Co., Ltd. , användbar information inkluderar:
- erforderlig palllängd, bredd och höjd;
- krav på statisk och dynamisk belastning;
- ingång för gaffeltruck och palllyft;
- förvaringsförhållanden för golv, stapel eller hyllor;
- krav på häckning;
- exportdestinationer;
- årlig inköpsvolym;
- miljökrav eller krav på återvunnet innehåll;
- erforderlig testning eller överensstämmelsedokumentation.
Ronsun kan arbeta med köpare för att utvärdera pallspecifikationer, gjutna pallstrukturer, materialalternativ, provkrav och anpassade projektbehov.
För beställning av skräddarsydd träpall eller teknisk utvärdering, kontakta Ronsun Import & Export Co., Ltd. igenom ronsun-ecopallet.com med din pallritning, målbelastning, applikation och förväntad inköpsvolym.
FAQ
Vilket tryck, temperatur och cykeltid används vanligtvis för gjutna träpallar?
Publicerade gjutna processer täcker stora intervall, men ungefär 150–220°C, 2–5 MPa och flera minuter per cykel kan användas som en initial utvecklingsreferens. Slutliga parametrar måste valideras för det specifika råmaterialet, bindemedlet, tjockleken och formen.
Hur ska en kapslingsbar pallform av trä utformas?
Formen ska ta hänsyn till dragvinkeln, avsmalnande fötter, utrymme för kapsling, förstärkningsribbor, gaffelinföringsgeometri, materialflöde, ventilering, värmelikformighet och urtagning av formen.
Vilket lim är bäst för applikationer för gjutna pallar i USA?
Det finns ingen enskild bästa pärm. MDI-baserade system kan ge stark fuktbeständig bindning, medan fenoliska system är väletablerade för hållbart konstruerat trä. Urvalet bör ta hänsyn till prestanda, processförhållanden, utsläpp, kostnader och tillämplighet av regler.
Vilka standarder används för att testa gjuten palllastkapacitet?
Vanliga referenser inkluderar ISO 8611-1:2025, ISO 8611-2:2025 och ASTM D1185-98a(2025) . Lämplig testsekvens beror på den avsedda hanterings- och lagringsmiljön.
Hur beräknas ROI för gjuten pall?
Uppskatta den årliga produktionen först, beräkna sedan råmaterial, bindemedel, arbete, energi, underhåll, skrot, avskrivning av utrustning och avskrivning av mögel per pall. Jämför den resulterande enhetskostnaden med den aktuella pallinköps- och logistikkostnaden.
Vilka är de vanligaste defekterna i formgjuten pall?
Typiska problem inkluderar ofullständig hålighetsfyllning, ythålrum, överdriven blixt, svaga ribbor, delaminering, klibbning och skevhet. Felsökning bör börja med laddningsvikt, fukt, bindemedelsdosering, formtemperatur, tryckhistorik och kylförhållanden.